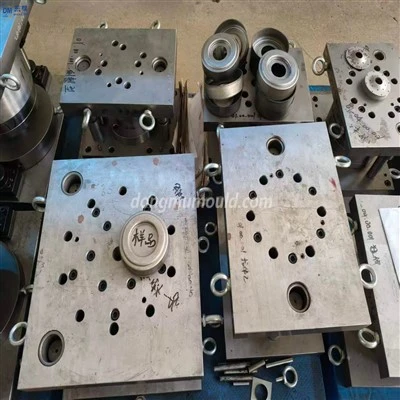
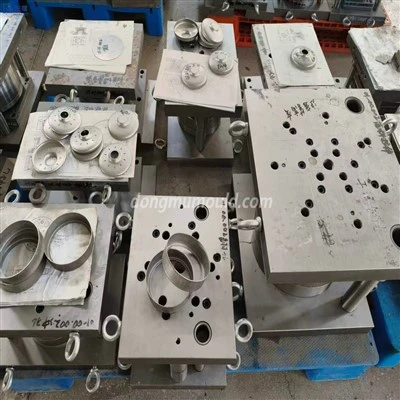
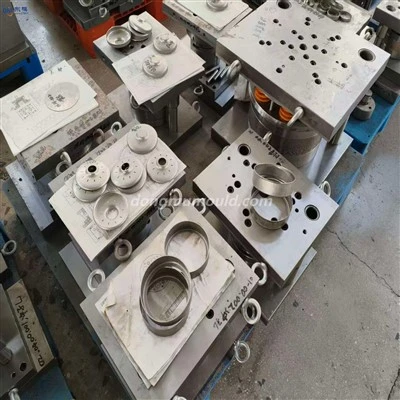
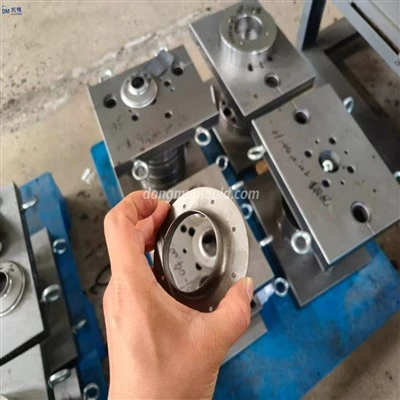
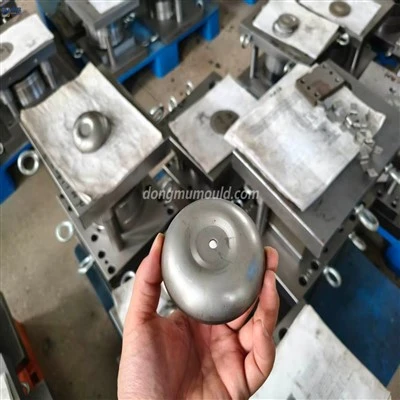
Stempeldele anvender ekstern kraft på plader, strimler, rør og profiler gennem stans og matricer for at forårsage plastisk deformation eller adskillelse, så det opnåede form og størrelse af arbejdsemnets formningsmetode opnås, det resulterende emne er stemplingsdelen.
Stempling er en formnings- og bearbejdningsmetode, der er afhængig af presser og matricer for at påføre ekstern kraft på plader, strimler, rør og profiler osv. For at forårsage plastisk deformation eller adskillelse for at opnå emner (stempling) med den krævede form og størrelse . Stempling og smedning er begge plastbearbejdning (eller trykbearbejdning), samlet betegnet som smedning. Hovedlinjemodstanden for stemplede emner er varmvalsede og koldvalsede stålplader og strimler.
Blandt stålmaterialerne i verden er 60 til 70% plader, og de fleste af dem er stemplet til færdige produkter. Bilens karosseri, chassis, brændstoftank, køleribber, kedeltromler, containerskaller, motorer, elektriske jernkerner, siliciumplader osv. Er alle stemplet og behandlet. Der er også et stort antal stemplingsdele i produkter som instrumenter, husholdningsapparater, cykler, kontormaskiner og levende redskaber.
Sammenlignet med støbegods og smedegods har stemplingsdele egenskaber som tyndhed, ensartethed, lethed og styrke. Stansning kan producere emner med afstivere, ribber, bølger eller flanger, der er vanskelige at fremstille ved andre metoder for at forbedre deres stivhed. På grund af brugen af præcisionsforme kan arbejdsemnets nøjagtighed nå mikroniveauet, og repeterbarheden er høj, og specifikationerne er konsistente. Wangchun-huller, bosser osv. Kan stemples ud.
Koldstemplingsdele behandles normalt ikke længere ved skæring, eller kun en lille mængde skærebehandling er påkrævet. Præcisionen og overfladetilstanden for varme stempling dele er lavere end kolde stempling dele, men stadig bedre end støbning og smedning, og skæremængden er mindre.
Stempling er en effektiv produktionsmetode. Ved hjælp af sammensatte matricer, især progressiv matricer med flere stationer, kan flere stemplingsprocesser afsluttes på et tryk, og hele processen fra båndafvikling, nivellering, stansning til formning og efterbehandling kan opnås. Automatisk produktion. Produktionseffektiviteten er høj, arbejdsforholdene er gode, og produktionsomkostningerne er lave. Generelt kan der produceres hundreder af stykker pr. Minut.
Stempling klassificeres hovedsageligt efter proces, som kan opdeles i to kategorier: separationsproces og formningsproces. Separationsprocessen kaldes også stansning, og dens formål er at adskille stemplingsdelene fra arket langs en bestemt konturlinje, samtidig med at kvalitetskravene til den adskilte sektion sikres. Formålet med formningsprocessen er at få metalpladen til at deformeres plastisk uden at knække spidsen for at fremstille et emne med den krævede form og størrelse. I den faktiske produktion anvendes flere processer ofte på et emne. Blankering, bøjning, klipning, dybtrækning, udbulning, centrifugering og korrektion er de vigtigste stemplingsprocesser.
Overfladen og de indre egenskaber af det metalplade, der anvendes til stempling, har stor indflydelse på kvaliteten af det stemplede produkt. Stempelmaterialets tykkelse kræves for at være nøjagtig og ensartet; overfladen er glat uden pletter, ar, ridser og overfladesprækker osv .; flydestyrken er ensartet og ikke indlysende Direktionalitet; høj ensartet forlængelse; lavt udbytteforhold hærdning med lavt arbejde
I den faktiske produktion anvendes procestest svarende til stemplingsprocessen, såsom tegningens ydelsestest, udbulingspræstationstest osv. Til at teste materialets stemplingsydelse for at sikre kvaliteten af det færdige produkt og en høj gennemslagshastighed.
Formens præcision og struktur påvirker direkte formningen og præcisionen af stemplingsdelene. Form og fremstillingsomkostninger for form er vigtige faktorer, der påvirker omkostningerne og kvaliteten af stemplingsdele. Formdesign og fremstilling af støber kræver mere tid, hvilket forlænger produktionstiden for nye stemplingsdele.
Standardisering af formbaser, formbaser og guider og udvikling af enkle forme (til produktion af små batcher), kompositforme, progressive stationære forme (til masseproduktion) og udvikling af hurtige formudskiftningsenheder, Lingqi kan reducere forberedelsen til stempling produktion Arbejdsmængde og afkortning af klargøringstid kan gøre det egnet til at reducere mængden af klargøring til stemplingproduktion og forkorte klargøringstiden, så den avancerede stemplingsteknologi, der er velegnet til masseproduktion, med rimelighed kan anvendes på produktion af små batch- og flervarianter .
Ud over den hydrauliske presse til dannelse af tykke plader bruger stemplingsudstyret generelt mekaniske presser. Med moderne hurtige multistationsmekaniske presser som centrum er den udstyret med afvikling, udjævning, færdigvaresamling, transport og andet maskiner samt et formbibliotek og en hurtig formudskiftningsenhed. Det kan styres af et computerprogram til at danne en produktionslinje med automatisk produktiv stempling med høj produktivitet.