


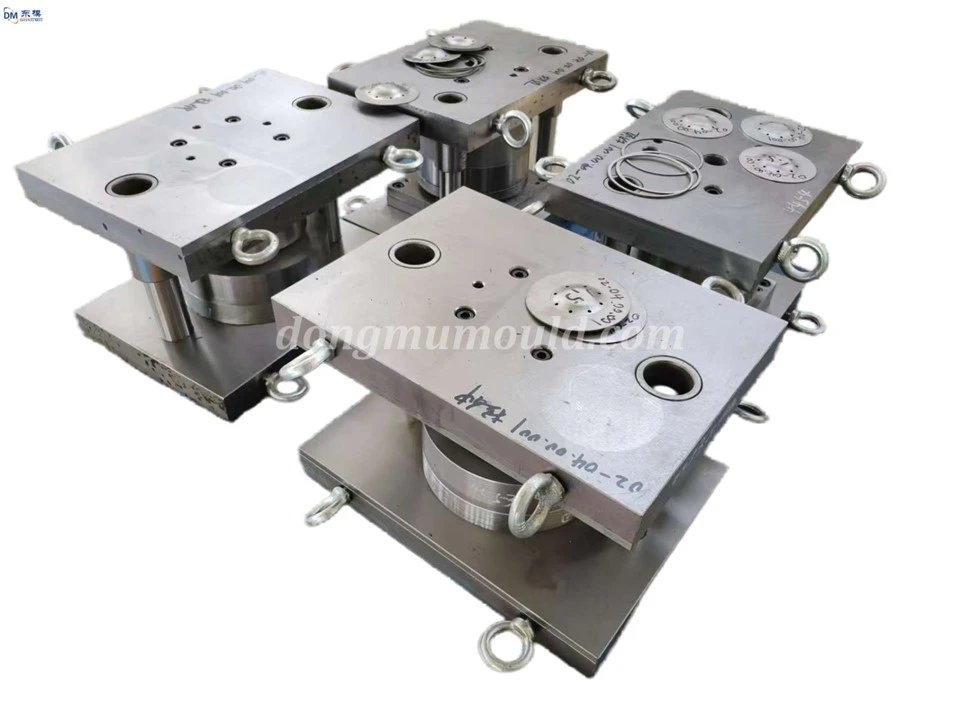


Sådan undgår du tolerancer og fejl i metalstemplingsmatricer

I. Videnskabeligt og rimeligt design
Brug CAD-software til design af matricestruktur og CAE-simuleringssoftware til at simulere materialeflow og matricedeformation under stemplingsprocessen, forudsige potentielle fejl og optimere strukturen. Formstrukturens design skal sikre stivhed; støbejern eller høj-legeret stål bør bruges til matricebasen for at forhindre deformation under stempling. Dimensionstolerancer for nøglematricekomponenter bør reduceres med 0,01-0,02 mm i henhold til kravene til de stemplede dele. Afstanden mellem styresøjler, styremuffer og stanser/matricer bør kontrolleres inden for 0,005-0,01 mm for at reducere akkumuleringen af monteringsfejl.
II. Materialer af høj-kvalitet og præcisionsbearbejdningsproces
Prioriter brugen af-matricestål af høj kvalitet såsom H13, SKD11 og DC53 til matricestanserne, matricerne og matricebaserne, og undgå materialer med høje urenheder og ujævn ydeevne. Høj-præcisionsudstyr såsom CNC-fræsemaskiner, trådskæring og EDM bør bruges til bearbejdning, der kontrollerer bearbejdningsnøjagtigheden inden for ±0,005 mm. Efter hver bearbejdningsproces skal der bruges en koordinatmålemaskine til at kontrollere dimensionerne, og eventuelle afvigelser skal straks justeres. Varmebehandling anvender vakuumslukning efterfulgt af dyb kryogen behandling, hvor temperaturen kontrolleres ved 1050-1080 grader og holdes i 2-3 timer for at eliminere intern stress i materialet og forhindre deformation efter formbehandling.


III. Strenge montering og fejlfinding
Under støbeformsamlingen bruges indikatorer og følermålere til at kontrollere spillerum for hver komponent, hvilket sikrer jævn og uhindret glidning af styresøjler og -bøsninger og præcis justering af stansen og matricen. Efter samling udføres prøvestøbning og fejlretning, stempling af 10-20 prøver. Dimensionerne på de stemplede dele kontrolleres ved hjælp af en projektor og skydelære. Hvis der konstateres afvigelser, justeres positionerne af stansen og matricen, emneholderkraften eller støbeformens frigang, indtil dimensionerne af de stemplede dele opfylder designkravene før masseproduktion.
IV. Standardiseret vedligeholdelse og styring
Inden du starter maskinen hver dag, skal du kontrollere formsmøringssystemet og tilsætte specielt fedt for at sikre tilstrækkelig smøring af bevægelige dele såsom styresøjler, bøsninger og fjedre, hvilket forhindrer slid, der kan føre til dimensionsafvigelser. Etabler en formstyringsbog for at registrere antallet af gange, der er brugt forme, vedligeholdelsestid og slidtilstand. For hver 5000 producerede stykker skal du bruge en koordinatmålemaskine til at kontrollere støbeformens nøgledimensioner. Hvis sliddet overstiger tolerancerne, skal du straks polere og reparere eller udskifte sårbare dele.


V. Kontinuerlig teknologisk innovation og talentudvikling
Installer vibrations- og temperatursensorer på formene og tilslut dem til et intelligent overvågningssystem for at overvåge formens driftsstatus i realtid. Hvis der opdages noget unormalt, skal du straks standse maskinen til undersøgelse for at forhindre fejl i at eskalere. Organiser regelmæssigt træning for teknisk personale med fokus på præcisionsformbearbejdning, montering og fejlfinding og fejlfindingsfærdigheder. Kun dem, der består vurderingen, får lov til at arbejde, hvilket sikrer, at operatører nøjagtigt kan kontrollere alle aspekter af formbehandling og -brug, hvilket reducerer menneskelige fejl.
Kontakt os
Konsultationshotline:+86 15930861038
Whatsapp:15930861038
E-mail:dongfangmould@aliyun.com
Serviceforpligtelse: Svar på forespørgsel inden for 12 timer; give gratis formdesignoptimering til kvalificerede kunder.
Hengshui Dongmo Precision Metal Products Co., Ltd
Populære tags: præcision metal stempling støber fremstilling; progressive metal stemplingsmatricer, Kina, leverandører, producenter, fabrik, køb, pris, lavet i Kina
